锂电池涂布机怎么选?极片涂布精度、张力、烘干、纠偏要点
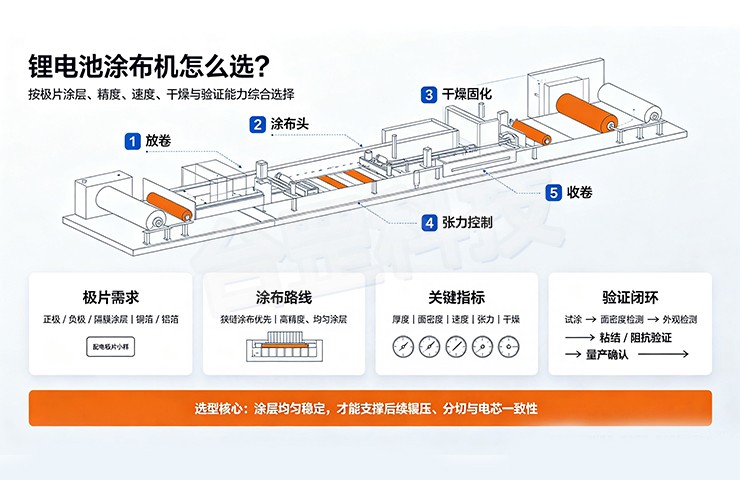
选锂电池涂布机,核心看四个维度:极片涂布精度、张力控制、烘干系统和纠偏能力。 涂布工序造成的不良异常占整个电池工艺的50%以上,涂布质量直接决定电芯容量、循环寿命和安全性能。精度决定容量一致性,张力决定走带稳定性,烘干决定涂层附着力,纠偏决定对齐度和安全性。四个维度中任何一个不达标,都可能导致批量报废。
一、极片涂布精度:面密度、对齐度、厚度三维度
锂电池极片涂布精度不是单一指标,而是面密度精度、正反面对齐度和涂层厚度精度的综合体。
面密度精度是核心中的核心。行业标准要求正极单面面密度COV≤0.5%,负极单面COV≤0.5%。面密度波动直接导致容量不一致,进而影响电池组的一致性。目前主流设备可实现单面面密度精度±1.2%,双面±1.0%,COV≤0.3%,CPK>1.67。高端设备如海目星双层宽幅高速涂布机,面密度变异系数COV可控制在0.3%以内,涂布辊跳动≤1.5μm。
正反面对齐度决定电池安全性能。涂布留白尺寸偏差过大,模切后容易出现负极覆盖不住正极的情况,引发析锂风险。行业内通常要求正反面对齐度≤±0.5mm,高端设备可做到±0.2mm以内。利元亨1800mm高速宽幅涂布机的涂布尺寸精度误差≤±0.3mm,模头唇口维持2μm直线精度。
涂层厚度精度同样关键。单面涂布干厚度通常在30~200μm之间,精度要求因应用而异。锂电负极涂布精度通常在±3μm以内,高端动力电池要求更高。
选型判断标准:要求供应商提供同类型浆料和基材条件下的实际运行数据,而不是只看参数表。重点关注“在什么速度、什么浆料、什么基材条件下测得的精度”。
二、张力控制:分区管理,精度决定成败
张力控制是涂布机稳定运行的核心。一卷箔材从放卷到收卷经过十几根导向辊,任何一个位置的张力异常都会导致极片质量缺陷。
涂布机的张力控制通常分为四个区段,各区段策略不同:
| 区段 | 张力范围 | 控制策略 | 核心目标 |
|---|---|---|---|
| 放卷区 | 50~200N | 开环+锥度补偿 | 维持稳定放卷,防止松弛或拉伸 |
| 涂布区 | 80~250N | 闭环PID控制 | 张力波动直接影响面密度稳定性 |
| 烘箱区 | 随温度调整 | 前馈+温度补偿 | 温度每升10℃,箔材伸长约0.1% |
| 收卷区 | 100~300N | 锥度曲线补偿 | 防止内层极片被外层压皱 |
涂布区的张力控制为关键。张力波动会直接导致涂布面密度波动,要求采用闭环PID控制,摆杆位置作为反馈信号。高端设备张力波动可控制在≤±2N(不含加减速过程),利元亨1800mm宽幅涂布机张力控制精度达±1.5N。
张力检测方式的选择:张力摆杆检测器成本低、维护简单,适合中小型设备;超声波张力传感器非接触测量,精度可达±0.5N,但价格更高,适合高精度产线。
选型判断标准:确认张力控制精度(通常要求≤±2N)、是否具备分区闭环控制、是否配备温度补偿和卷径锥度补偿功能。铝箔比铜箔更薄、更易拉伸,对张力精度要求更高。
三、烘干系统:温度、风速、风量三者协同
烘干是涂布工序中能耗大的环节,也是涂层缺陷的高发区。温度、风速、进排风量三个参数必须协同匹配,缺一不可。
温度是溶剂蒸发的能量核心。 温度越高,溶剂蒸发越快,但必须低于涂层“临界结膜温度”,否则表面结壳、内部溶剂被困形成针孔。以水性涂层为例,水性乳胶涂层超过95℃会表面结壳;PE膜耐受温度不超过60℃,PET膜不超过120℃。实际生产中,正极涂布烘箱温度通常设置为梯度升温,从85℃逐步升至120℃左右,各段温度和风量需要根据浆料配方和走带速度进行匹配。
风速决定传质效率。 风速从1m/s升至3m/s,涂层表面蒸汽边界层厚度从3mm减至0.8mm,阻力降低62%。但风速过高会带走表面热量,使涂层温度骤降,薄基材(25μm以下)甚至会被吹皱。
进排风量构建浓度梯度。 排风量越大,烘箱内溶剂蒸汽浓度越低,蒸发动力越强。进风量需与排风量精准匹配,佳比例为进风量=排风量×0.9~1.05。进风不足会导致烘箱负压,外界湿空气侵入;进风过多则形成正压,溶剂蒸汽外泄。
新型烘干技术值得关注。复合红外加热利用红外辐射被涂层分子直接吸收,实现表里同步升温,涂层上下层温差小,能有效缓解厚电极因表层先干、底层未干导致的开裂问题。激光干燥属于冷光源,从源头规避了正极有机溶剂体系的高温燃爆风险。
选型判断标准:确认烘箱温度控制精度(通常要求±2~3℃)、风速均匀性(横向误差≤±5%)、是否支持分区独立控温、进排风量是否可调。做厚电极或高固含浆料的,建议重点评估红外或激光辅助干燥方案。
四、纠偏系统:精度决定对齐度和良率
极片涂布过程中的跑偏直接影响正反面对齐度和模切质量,严重时导致断带。纠偏系统的精度和响应速度是关键。
纠偏精度要求:常规设备纠偏控制精度≤±0.3mm,高端设备可达±0.1mm。利元亨1800mm宽幅涂布机纠偏系统以±0.1mm精度运行,配合CCD传感器可将涂布错位率降至0.01%以下。
纠偏检测方式:光电纠偏是当前主流方案,成本适中、响应快。CCD线径测量传感器精度更高,可实时监测铜箔/铝箔偏移(精度±0.04mm),适合对对齐度要求严苛的产线。超声波传感器则适合透明或反光材质的检测。
纠偏系统选型要点:确认纠偏精度(≤±0.3mm为及格线)、响应速度、是否支持EPC(边缘位置控制)和LPC(线位置控制)双模式。宽幅设备(1600mm以上)需要重点关注纠偏执行器的推力和行程是否匹配。
五、附加维度:验收与常见缺陷排查
验收要点:空跑状态下检测张力波动范围和纠偏响应时间;试涂后测量横向和纵向多点的涂层厚度均匀性;连续运行时检查收卷端面齐整度。建议要求供应商提供工艺参数包和操作SOP,这直接影响投产前的磨合周期。
常见涂布缺陷及排查方向:
| 缺陷 | 主要原因 | 排查方向 |
|---|---|---|
| 针孔 | 浆料气泡、基材脏污 | 延长真空脱泡时间,加强来料清洁 |
| 划痕 | 大颗粒团聚、刮刀干结 | 清理刮刀口,优化浆料分散 |
| 极片开裂 | 干燥过快、温度过高 | 调整烘干温度梯度,降低走带速度 |
| 极片打皱 | 张力不稳、烘箱温度不均 | 排查张力控制系统和风场均匀性 |
| 条纹/厚边 | 浆料分布不均、模头间隙偏差 | 检查模头唇口直线度和供料系统 |
涂布打皱是高频缺陷,建议优先排查张力稳定性与烘箱温度场均匀性,结合在线监测实现异常早发现、早干预,可将极片良率提升至99%以上。
FAQ
Q:锂电池涂布机用什么涂布方式?
正极浆料粘度高、含颗粒,常用狭缝挤出涂布或逗号刮刀涂布;负极浆料固含量高、涂层厚,逗号刮刀和狭缝都有应用。微凹涂布则适合超薄涂层和双面同步涂布场景。
Q:锂电涂布机一般什么速度?
主流设备涂布速度在60~150m/min之间,高端设备可达150m/min以上。海目星微凹双面同步涂膜机额定速度可达210m/min,适合大规模量产。但实际速度受浆料特性和烘干能力限制,需要上机验证。
Q:涂布面密度精度多少才够用?
行业标准要求COV≤0.5%,主流设备可实现单面±1.2%、双面±1.0%。动力电池对一致性要求更高,建议选择COV≤0.3%、CPK>1.67的设备。
Q:张力控制精度要求多少?
涂布区张力控制精度通常要求≤±2N,高端设备可达±1.5N。铝箔比铜箔更薄,对张力波动更敏感,建议选择带温度补偿和卷径锥度补偿的闭环控制系统。
Q:纠偏精度多少可以满足对齐度要求?
常规要求纠偏精度≤±0.3mm,对应正反面对齐度≤±0.5mm。如果对齐度要求做到±0.2mm以内,纠偏精度需达到±0.1mm级别。
选型建议
平板实验涂布机
锂电池涂布机选型,建议先整理清楚自己的浆料体系(正极/负极)、固含量、粘度、目标面密度、涂层厚度、基材类型和产能目标,再让厂家做上机试验。我们做锂电涂布设备多年,通常建议客户先寄浆料和基材,在试验机上验证涂布效果和精度指标,再确定终方案。重点关注张力控制精度、纠偏精度和烘干系统匹配度——这三项比参数表上的“高速度”更能决定实际生产良率。
 联系方式 :
 邮箱 :
邮箱 :8499478@qq.com
 地址 :
广东省东莞市石排镇下沙东风一路4号
台罡科技始终专注于精密涂布机以及自动化设备研发与制造,主要有逗号刮刀涂布机、挤压狭缝涂布机、微凹涂布机、平板式实验涂布机等,涵盖桌面、小试、中试、量产机型,产品广泛应用于新能源、医疗、新材料、光电材料、电子薄膜、印刷包装等众多行业
Copyright © 2024 东莞市台罡科技有限公司 . 粤ICP备2024304045号 .