涂布机烘干温度怎么设置?基材、涂料、速度、风量匹配方法
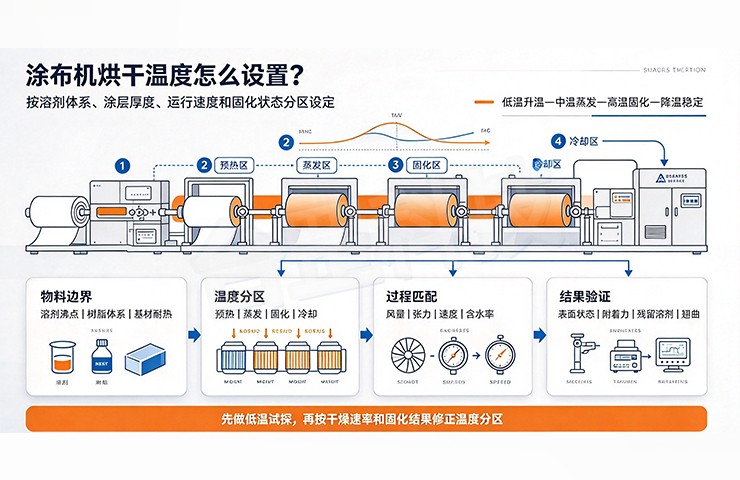
涂布机烘干温度设置,核心原则是“低温预热→梯度升温→高温恒温→缓慢降温”的四段式梯度控制,同时受基材耐温上限、涂料溶剂体系、涂布速度和风量风速四个变量约束。 温度决定溶剂蒸发的能量供给,速度决定涂层在每一段的停留时间,风量决定蒸汽能否被及时带走,基材耐温决定温度的绝对天花板。四个变量中任何一个不匹配,都会导致涂层开裂、针孔、溶剂残留或基材变形。
一、核心原则:四段式温度梯度
涂布机烘箱通常分为3~8个独立控温区段,温度设置遵循“低温-中温-高温-中低温”的总体梯度原则。其背后的逻辑对应干燥过程的三个阶段:
阶段 温度区段 核心目标 典型温度范围
预热区 第一段(低温) 使涂膜整体均匀升温,避免表层瞬间结皮 50~65℃(低于溶剂沸点)
主干燥区 中段(中高温) 蒸发绝大部分溶剂,形成涂层骨架 90~140℃(视体系而定)
恒温扩散区 中后段(恒温) 让内部溶剂缓慢向表层迁移,避免传质壁垒 与主干燥区峰值持平
固化回火区 末段(中低温) 驱逐残留溶剂,释放热应力,防止卷曲 比峰值低20~40℃
预热区温度必须设定在溶剂沸点以下。以乙酸乙酯(沸点77℃)为例,预热区可设在50~65℃。若起始温度过高,表层迅速形成致密硬壳,内部溶剂气化后被封闭,最终冲破表皮形成“爆孔”或“气泡”。
主干燥区温度逐步升高至工艺允许的最高点。对于耐热性较好的PET薄膜,主干燥区最高温度可能达到120~140℃。此阶段蒸发掉绝大部分溶剂,并可能引发树脂的交联反应,形成涂层骨架。
固化回火区温度从最高点适度回落,通常比主干燥区峰值低20~40℃。此阶段目的有三:继续驱逐残留的少量高沸点溶剂或水分;让涂层在较温和环境下完成最后的交联或结晶;使受热的基材有一个平缓的冷却过程,释放内部热应力,减少卷曲和收缩变形。
二、基材耐温:温度的绝对天花板
基材的耐温上限是烘干温度不可逾越的红线。超温会导致基材收缩、变形、脆化,甚至直接报废。
基材类型 长期使用温度 短期耐受温度 烘干温度上限建议
PET膜 -60~120℃ 短期可耐220℃ ≤120℃(长期),短期可到140℃
PE膜 耐受温度不超60℃ — ≤60℃
PI膜 长期200℃以上 — 视涂层体系而定,可达150~200℃
铝箔 熔点660℃ — 不受基材限制,受涂层和溶剂体系限制
铜箔 熔点1085℃ — 不受基材限制,受涂层和溶剂体系限制
PET膜在温度超越其玻璃化转变温度(Tg,约70~80℃)后,分子链段开始运动,易发生热收缩和变形。因此在PET薄膜涂布中,温度设置必须在有效干燥和保持基材尺寸稳定之间找到精准平衡。
锂电集流体(铝箔、铜箔)本身耐温极高,但正极粘结剂PVDF的热分解温度在316℃以上,NMP溶剂沸点约203℃,因此正极烘干温度通常控制在90~120℃即可保证NMP和水分全部挥发,而其他物质不会分解或损失。负极若采用水性体系,干燥温度一般为75~90℃。
三、涂料与溶剂体系:决定温度窗口
涂料的溶剂体系和固含量直接决定烘干温度窗口。不同溶剂沸点不同,挥发特性差异很大。
溶剂体系 主要溶剂 沸点 典型烘干温度 适用场景
NMP体系 N-甲基吡咯烷酮 ~203℃ 120~150℃ 锂电正极(PVDF粘结剂)
水性体系 水 100℃ 80~100℃ 锂电负极、水性涂层
溶剂型(乙酸乙酯) 乙酸乙酯 77℃ 50~120℃ 光学膜、离型膜
混合溶剂 NMP/乙醇等 按比例 按沸点顺序梯度设置 特殊配方
NMP体系干燥温度多为120~150℃,水体系为80~100℃,干燥时间根据烘箱长度调整,通常为5~10分钟。
混合溶剂(如NMP/乙醇=8:2)需按沸点顺序依次挥发,避免低沸点溶剂先逸出导致成分析出。温度梯度应配合溶剂的挥发顺序设计,低沸点溶剂在预热区优先逸出,高沸点溶剂在主干燥区集中蒸发。
水性乳胶涂层温度超过95℃会表面结壳,内部溶剂被困形成针孔。PE膜耐受温度不超过60℃,PET膜不超过120℃,超温会导致基材变形脆化。
四、速度与温度的匹配:建立联动补偿
涂布速度决定了涂层在每一段烘箱中的停留时间。速度与温度必须联动调整,不能单独调一个。
跑太快的后果:涂层表面摸着干了,但卷芯或堆放几天后出现反粘、发白、气泡。溶剂被锁在内部,后面慢慢往外渗。收卷时涂层可能直接被拉掉,整卷报废。跑太慢的后果:涂层表面皲裂,或表面结皮内部还是稀的,热风一烤表皮先硬了,内部蒸汽跑不出去,后续工序鼓泡、分层。
建立速度-温度联动补偿系数:在涂布机控制系统中设置联动参数——速度每变化±1米/分钟,烘道设定温度自动补偿±X℃。预热段补偿系数小,恒速干燥段补偿系数大,降速段又要收小,需单独标定。
速度与温度的实操确定方法:
第一步,确定干燥窗口。 固定涂布速度(如正常生产速度的80%),从低到高逐段调整烘道各区温度设定,每调一次取样检测溶剂残留率。找到拐点:温度再升高10℃,残留率下降不到2%的那个点,就是上限。下限是出现表干内湿或基材变形的临界点。
第二步,测定速度极限。 温度固定在上限值附近,逐步提高涂布速度。每提高5m/min,稳定运行15分钟后取样。检测两面:表面是否完全干燥;卷绕后放置48小时看有没有反粘。速度提不动时记下最大干燥速度,减去5m/min才是安全生产速度。
第三步,建立联动补偿。 用测得的数据反推补偿系数,写入控制系统。不同区段系数不同,需单独标定。
五、风量与风速的匹配:温度之外的另一个关键变量
高温必须配合足够的风量和风速,才能快速打破涂层表面的饱和溶剂气膜,将挥发出来的溶剂分子迅速带走。若无足够风量,高温只会使狭小空间内溶剂蒸汽饱和,反而抑制蒸发。
风速的合理范围:以2~3m/s的风速为宜,过低易导致溶剂聚集,过高则可能吹散涂层表面颗粒。当风速从1m/s升至3m/s,涂层表面蒸汽边界层厚度从3mm减至0.8mm,阻力降低62%。但风速超过5m/s会引发两个问题:一是高速风带走表面热量,使涂层温度骤降15℃以上,抵消温度带来的增益;二是薄基材(25μm以下PI膜)会被吹皱,直接报废。
进排风量匹配:行业标准要求排风量大于进风量,排风量应等于进风量的1.05~1.15倍。实际操作中,最佳比例为进风量=排风量×0.9~1.05。进风不足会导致烘箱负压,外界湿热空气侵入,温度下降5~8℃,湿度升高20%,蒸发量骤降36%;进风过多则形成正压,溶剂蒸汽外泄,不仅不安全,还会缩短热风停留时间,造成热量浪费。进风湿度必须控制在≤30%,雨天未除湿时湿度超标会显著延长干燥时间。
六、实操调整步骤
第一步:确认约束条件。 整理基材类型和耐温上限、涂料溶剂体系和固含量、目标涂布速度。这三个参数决定了温度的天花板和大致范围。
第二步:设定初始温度曲线。 按“预热→升温→恒温→降温”四段式设置初始值。参考值:预热区比溶剂沸点低10~20℃,主干燥区取基材耐温上限的70%~80%,回火区比主干燥区峰值低20~40℃。
第三步:固定速度,调温度。 在正常生产速度的80%下运行,逐段调整温度,每调一次取样测溶剂残留率,画出“温度-残留率”曲线,找到干燥窗口的上限和下限。
第四步:固定温度,调速度。 温度设在上限附近,逐步提速,每次提速5m/min,稳定运行15分钟后取样,检测表面干燥度和卷绕48小时后的反粘情况,找到安全生产速度。
第五步:标定联动补偿系数。 根据前两步数据,计算速度每变化±1m/min对应的温度补偿值,分区写入控制系统。
第六步:优化风量风速。 检查各段风速是否在2~3m/s范围内,横向风速误差是否在±5%以内。确认进排风比例在0.9~1.05之间。检查进风湿度是否≤30%。
七、常见缺陷与温度调整方向
缺陷现象 温度相关原因 调整方向
针孔/气泡 干燥过快,表层先结皮,内部溶剂被困 降低预热区温度,拉长低温流平区,分段升温
涂层开裂 升温过快,内应力集中 降低主干燥区升温速率(不超过10℃/min),延长恒温时间
厚边/边缘卷曲 边缘与中心干燥速率差异过大 降低第一段风速,优化横向温度均匀性
溶剂残留超标 恒温时间不足或温度偏低 提高恒温区温度或延长恒温区长度
涂层附着力差 粘结剂上浮(温度过高导致) 降低初期干燥温度,采用梯度升温抑制粘结剂迁移
涂层回粘/发白 干燥不彻底,溶剂被锁在内部 提高主干燥区温度或降低走带速度
干燥温度过低不能保证极片完全干燥,温度过高则可能因为极片内部的有机溶剂蒸发太快,表面涂层出现龟裂、脱落等现象。未优化的干燥参数是电极开裂、边缘卷曲、针孔等缺陷的主要原因。
FAQ
Q:涂布机烘干温度一般设置多少度?
没有统一数值。NMP体系通常120~150℃,水性体系80~100℃,溶剂型(乙酸乙酯)50~120℃。最终温度取决于基材耐温上限和溶剂沸点,必须通过溶剂残留率测试来确定干燥窗口。
Q:温度越高是不是干得越快?
不一定。温度超过涂层“临界结膜温度”后,表面会先结壳,内部溶剂反而被困住出不来,形成针孔和气泡。温度必须低于临界结膜温度,水性乳胶涂层一般不超过95℃。
Q:涂布速度提高后,烘干温度怎么调?
需要建立联动补偿系数。速度每提高1m/min,烘道温度自动补偿一定值。预热段补偿系数小,恒速干燥段补偿系数大,降速段收小。具体数值需通过“固定速度调温度、固定温度调速度”两步试验标定。
Q:为什么温度设对了,涂层还是干不透?
检查风量。风速不足或排风量不够,烘箱内溶剂蒸汽浓度饱和,蒸发动力被抑制。确认风速在2~3m/s范围内,进风量=排风量×0.9~1.05。
Q:PET膜涂布烘干温度最高能设多少?
PET膜长期使用温度上限为120℃,短期可耐受220℃。烘干温度建议不超过120℃,若工艺需要更高温度,必须确认基材在高温下的停留时间极短且张力补偿到位。
关键词:逗号刮刀涂布机
总结
涂布机烘干温度设置,核心是把基材耐温、涂料溶剂体系、涂布速度、风量风速四个变量放在一起算。先确定基材和溶剂决定的温度天花板,再用“固定速度调温度”找到干燥窗口,用“固定温度调速度”找到安全生产速度,最后标定联动补偿系数写入控制系统。风量风速的匹配往往被低估——温度设对了但风量不够,溶剂蒸汽排不出去,一样干不透。我们做涂布设备多年,通常建议客户先做溶剂残留率测试,用数据确定干燥曲线,再上产线验证。如果调整后效果不理想,建议用同一批浆料和基材在试验机上做对比验证,锁定是设备问题还是工艺参数问题。
 联系方式 :
 邮箱 :
邮箱 :8499478@qq.com
 地址 :
广东省东莞市石排镇下沙东风一路4号
台罡科技始终专注于精密涂布机以及自动化设备研发与制造,主要有逗号刮刀涂布机、挤压狭缝涂布机、微凹涂布机、平板式实验涂布机等,涵盖桌面、小试、中试、量产机型,产品广泛应用于新能源、医疗、新材料、光电材料、电子薄膜、印刷包装等众多行业
Copyright © 2024 东莞市台罡科技有限公司 . 粤ICP备2024304045号 .