涂布机间歇涂布怎么调?留白长度、响应速度、阀控精度要点
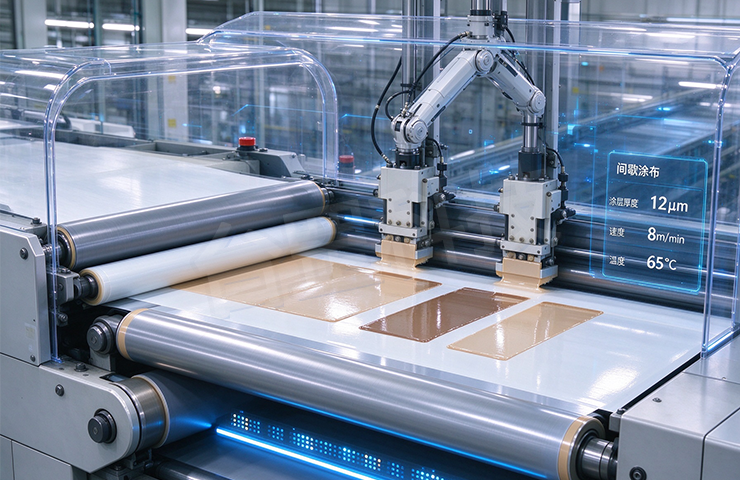
间歇涂布(俗称“打点”或“留白涂布”)的调试核心,是让“机械走带”与“流体开关”在极短的时间内完美同步。 如果你只盯着阀门换,或者只改车速,永远调不出边缘平整的极耳留白。决定间歇涂布成败的只有三个变量:留白长度(相位补偿)、响应速度(系统死区)、阀控精度(回吸与背压)。调机时,先定管路背压,再调阀门响应,后用PLC的相位补偿去卡留白位置。顺序反了,只会越调废料越多。
一、留白长度:为什么你设定的留白,涂出来总是偏短或偏长?
在连续走带中,阀门的“开”和“关”不是瞬时的。留白长度(A面或B面极耳的空白区)调不准,本质是流体惯性和机械延迟在作祟。
1. 算准“提前量”与“滞后量”(相位补偿)基材是以恒定速度(比如60m/min)往前跑的,当PLC发出“关阀”指令时,阀门其实还要过十几毫秒才真正闭合,且管路里的浆料还有向前的惯性。这就导致实际涂布末端会多出一截(留白变短)。
调法:在PLC控制界面里找“相位补偿(Offset)”参数。如果留白偏短,说明关阀晚了,需要把“关阀提前量”调大;如果留白偏长,说明浆料回吸过度,需要把提前量缩小。每次调整以1~2毫秒为单位微调,打样测一次,千万别大调。
2. 车速与留白的匹配
车速越快,同样的阀门延迟造成的物理误差就越大(误差 = 车速 × 延迟时间)。如果你把车速从40m/min提到80m/min,阀门的响应时间和提前量必须重新标定,否则留白长度会直接缩短一半以上。
二、响应速度:揪出系统里的“慢性子”
间歇涂布要求阀门具备“高频快开快关”的能力,响应慢会导致留白边缘出现“泥石流”一样的斜坡(拖尾)。
1. 管路长度与弹性:越短越硬越好从供料泵到模头/涂布头之间的软管,是响应速度的大杀手。软管太长,或者用的是高弹性的软管,阀门关闭时,管内压力无处释放,软管会被憋得膨胀;阀门一开,软管又像气球漏气一样把浆料喷出来。调法:尽量缩短供料管路,必须使用高刚度、低膨胀的耐压软管(如钢丝编织特氟龙管)。
2. 阀体选型:气动阀 vs 伺服阀
普通气动阀响应通常在10~20毫秒,而高频响伺服阀可以做到3~5毫秒。如果车速快(>50m/min)、留白短(<10mm),普通气动阀根本切不干净,必须用高频伺服阀或专用的涂布打点阀。
3. 胶泵的跟随性
间歇涂布时,阀门关,但胶泵不能立刻硬停,否则管路憋压会爆管;阀门开,胶泵必须瞬间把压力补回来。好的系统会采用“双泵联动”或“伺服电机+稳压蓄能器”,让阀关时浆料微量回流(打循环),阀开时瞬间建压。
三、阀控精度:解决边缘“拖尾”与“滴料”
留白边缘如果是齐刷刷的直角,说明阀控完美;如果是斜坡拖尾,或者留白中间有滴落的浆料,就是阀控精度问题。
1. 回吸(Suck-back)功能的调校阀门关闭的瞬间,如果不把模头唇口那一点点浆料吸回去,浆料会因为重力或毛细现象“滴漏”在留白区。
调法:在控制系统中开启“回吸负压”。如果留白区有点滴漏料,说明回吸力度不够,加大负压;如果留白区边缘出现缺涂或凹陷(月牙形),说明回吸太猛,把本该留在涂层上的浆料也抽回去了。找到那个“既不滴料,又不缺料”的平衡点。
2. 背压(供料压力)的绝对稳定
阀开阀关时,流道内的背压会剧烈波动。如果背压不稳,每次开阀吐出的浆料量就不一样(导致极片首尾厚度不均)。必须在供料管路加装背压阀或脉冲阻尼器。背压通常设定在0.1~0.3 MPa之间,保持恒定。
四、实战调试三步法(按这个顺序来,少走弯路)
第一步:静态对刀(不上料)
机器开慢速,用一根记号笔代替浆料,或者贴个胶带当标记,记录PLC指令发出到电磁阀动作的物理距离,算出静态响应偏差。设定好初始的相位补偿值。
第二步:低压带料标定
用极低的供料压力(比如正常压力的一半),低速走带打点。观察留白边缘。先调回吸,保证不滴料;再调提前量,把留白长度卡到公差内。这一步决不允许带速过快,要看清边缘形态。
第三步:升速提速验证
逐步提速到量产速度。每次提速,重点盯留白边缘的“拖尾”现象。如果提速后出现拖尾,说明系统响应跟不上,尝试微调阀门的开启/关闭时间差(增加微分时间),或者提高供料背压以加快系统建压速度。
 联系方式 :
 邮箱 :
邮箱 :8499478@qq.com
 地址 :
广东省东莞市石排镇下沙东风一路4号
台罡科技始终专注于精密涂布机以及自动化设备研发与制造,主要有逗号刮刀涂布机、挤压狭缝涂布机、微凹涂布机、平板式实验涂布机等,涵盖桌面、小试、中试、量产机型,产品广泛应用于新能源、医疗、新材料、光电材料、电子薄膜、印刷包装等众多行业
Copyright © 2024 东莞市台罡科技有限公司 . 粤ICP备2024304045号 .