狭缝涂布垫片怎么选?厚度、出口形状、削薄设计对涂层的影响
狭缝涂布垫片选型,本质是在“流道阻力”和“出口流场”之间做权衡。 垫片厚度决定唇口间隙和横向流动的衰减程度,出口形状(倒角)决定边缘浆料的剪切历史和溢出行为,削薄设计则是对离模膨胀和边缘效应的事后补偿。三者不是独立的,厚度选错,倒角再怎么调也压不住横向厚薄差;削薄区尺寸不对,边缘照样鼓边。
垫片在狭缝模头里到底管什么
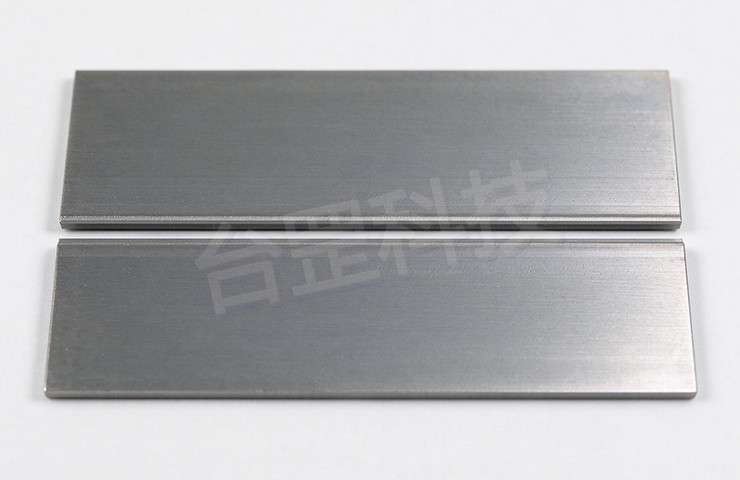
垫片夹在上模和下模之间,它的切口轮廓构成了浆料从腔体到唇口的最后一段流道。厚度方向决定唇口间隙的高度,宽度方向决定涂布宽度,出口边缘的几何形状决定浆料离开模头瞬间的流场状态。同一套模头、同样的浆料,换一片垫片就可能从“均匀”变成“条纹”,原因就在这里。
厚度:不是越厚涂得越厚,而是阻力与均匀性的平衡
垫片厚度直接决定模头唇口间隙。增厚垫片会扩大流道空间,出口初始区域的出料量增加,湿膜变厚。但代价是横向厚度衰减加剧——流道空间越大,浆料在横向上的压力分布越不均匀,边缘和中心的厚度差越明显。
反过来,减薄垫片虽然初始膜厚降低,但流动阻力增大,模腔内流体分布反而更平稳,横向均匀性更好。对于不含颗粒或颗粒极细的浆料,薄垫片在均匀性上有天然优势。
但薄有下限。浆料含固体颗粒时,流道过窄会导致颗粒滞留、堵塞,甚至划伤模头内壁。此时必须适当加厚垫片,保证颗粒能顺利通过。锂电浆料中的活性物质颗粒、陶瓷浆料中的氧化铝颗粒,都属于需要为“通过性”让步的场景。
一个可以拿来反推的基准:狭缝间隙(由垫片厚度决定)与湿膜厚度的关系,工程上常用的窗口是2~10倍。低于2倍,涂布速率受限、厚度波动敏感;高于10倍,流道内易形成漩涡,涂层品质下降。湿膜越薄,垫片厚度的选择越要贴着下限走;湿膜越厚,上限有更大的余量,但横向均匀性的衰减也更难控。
出口形状:倒角的方向决定边缘是“收”还是“放”
垫片出口的倒角分内倒角和外倒角,作用方向不同。
内倒角位于流体进入模腔的入口区域,主要任务是让浆料平滑进入,避免流动死角和速度突变。扇形倒角可以降低局部与平均速度的比值,对纵向均匀性有利;三角形倒角则能强化边缘区域的流速,改善横向分布;角度过陡会诱发涡流,直接表现为周期性条纹。
外倒角直接面对唇口外的边缘流场。收敛式结构倾向于稳定边缘流动,把浆料“收住”;发散式结构则放大边缘效应,边缘更容易外溢或增厚。沿宽度方向的外倒角尺寸越大,浆料越容易向中心收缩,横向均匀性反而恶化,所以常规场景优先用小尺寸外倒角。
倒角对边缘质量的作用是通过壁面剪切力实现的。宽幅模头的研究显示,垫片倒角调整可以改变浆料出口边缘流体域的壁面剪切力,从而改善涂层边缘质量;在1240mm涂宽、60m/min速度下,配合其他流道优化,湿膜厚度一致性可以做到0.28%。倒角不是孤立的美化,它直接影响边缘那几毫米的浆料是“贴住”基材还是“甩出去”。
削薄设计:专门对付边缘增厚的补偿手段
即使厚度和倒角都选对了,狭缝涂布仍然会有一个固有麻烦:离模膨胀和边缘效应导致涂层两边比中间厚。垫片削薄(Type 3垫片)就是针对这个问题的结构性补偿——在垫片出口的两侧边缘区域,把流道高度做得比中间区域更薄,减少边缘的过料量,抵消边缘增厚的趋势。
削薄区的厚度是核心变量。一项针对湿法复合电极的数值与实验研究给出了量化结果:削薄区厚度设为0.25mm时,湿膜厚度均匀性(σ)改善到0.15%,边缘过高量降低约10%;而采用弧形渐变倒角的削薄结构,均匀性可达σ=0.14%,比传统梯形或U形倒角提升约30~40%。这说明削薄的“形”比“有”更重要——同样是削薄,倒角的过渡方式不同,边缘浆料的应力状态和最终轮廓差别显著。
削薄设计也有边界。削得太薄或过渡太陡,边缘流道阻力骤增,可能反过来造成边缘缺料或流场失稳。对于多 lane 涂布或极窄幅涂布,削薄区的宽度和深度需要和涂布布局一起匹配,不能套用单一参数。
怎么把它们串起来选
第一步,用湿膜厚度定厚度区间。 算出目标湿膜厚度,按2~10倍关系框定垫片厚度的候选范围。浆料含颗粒的,在范围内往上限靠,保证通过性;浆料细腻、追求极致横向均匀的,往下限靠。
第二步,用边缘质量定倒角方向。 如果边缘容易外溢、鼓边,优先收敛式外倒角,内倒角用平缓过渡的扇形或小角度三角形;如果边缘出现缺料或收缩,检查外倒角是否过大,适当收小尺寸。
第三步,用边缘增厚程度决定削薄区。 先不加削薄跑一段,测边缘比中心厚多少。增厚明显的,上削薄设计,削薄区厚度可以从0.25mm这个量级起步试,倒角优先弧形渐变而非直角台阶。增厚不明显的,不必强行削薄,避免引入新的流场扰动。
第四步,厚度、倒角、削薄一起上机验证。 垫片是模头里最容易换的零件,也是最适合做DOE的变量。固定浆料和涂布间隙,换2~3种厚度、2种倒角、有无削薄的组合,测横向厚度σ和边缘轮廓,选那个“中心均匀、边缘不鼓”的交叉点。
FAQ
Q:垫片越厚,涂得越厚,对吗?
方向对,但不线性。增厚垫片会提高出口初始出料量,湿膜确实变厚,但横向厚度衰减也会加剧。想要厚涂又均匀,需要靠腔体设计和倒角配合,不能只靠加厚垫片硬推。
Q:薄垫片均匀性好,是不是所有场景都选薄的?
不是。薄垫片流动阻力大,横向分布更稳,但含颗粒浆料容易堵塞、滞留。颗粒体系需要在“均匀性”和“通过性”之间找折中,适当加厚是必要的让步。
Q:内倒角和外倒角,先调哪个?
先看缺陷在哪。纵向条纹、入口速度突变,先查内倒角的过渡是否过陡;边缘鼓边、外溢或收缩,先查外倒角的收敛/发散方向和尺寸。
Q:削薄区厚度一般从多少开始试?
0.25mm是一个有文献数据支撑的起始参考,在这个量级下湿膜均匀性可以达到σ≈0.15%,边缘高度降低约10%。实际值需要根据你的边缘增厚量和浆料流变性微调,但不必从零摸索。
Q:换了垫片,涂布间隙要不要重新调?
要。垫片厚度变了,唇口间隙的基准就变了。涂布间隙需要重新按“湿膜厚度的2~10倍”关系校核,并重新扫一遍流量和速度的操作窗口,不能沿用旧间隙直接跑。
关键词:非晶硅钢涂布机
总结
垫片选型的顺序是:厚度框定流道阻力,倒角定边缘流态,削薄补偿固有增厚。厚度用湿膜厚度的2~10倍做初筛,含颗粒往上靠、求均匀往下靠;倒角先解决“边缘是收还是放”,内倒角保入口平顺,外倒角控边缘稳定;削薄只对边缘增厚明显的场景出手,从0.25mm量级起步,弧形渐变优先于直角台阶。三者一起上机做交叉验证,比对着单一参数反复试要快得多。
 联系方式 :
 邮箱 :
邮箱 :8499478@qq.com
 地址 :
广东省东莞市石排镇下沙东风一路4号
台罡科技始终专注于精密涂布机以及自动化设备研发与制造,主要有逗号刮刀涂布机、挤压狭缝涂布机、微凹涂布机、平板式实验涂布机等,涵盖桌面、小试、中试、量产机型,产品广泛应用于新能源、医疗、新材料、光电材料、电子薄膜、印刷包装等众多行业
Copyright © 2024 东莞市台罡科技有限公司 . 粤ICP备2024304045号 .