涂布机双面涂布要注意什么?正反面对齐、二次烘干、收放卷顺序
双面涂布,不是“把单面涂布做两遍”那么简单。 它的本质是让一层已经固化或半固化的涂层,去经历第二次走带、第二次张力和第二次高温炙烤。如果依然用单面涂布的逻辑去调机,大概率会遇到三个致命伤:正反面极耳错位切废、第一面涂层被烤脆或粘辊、收卷后内层压皱外层打滑。
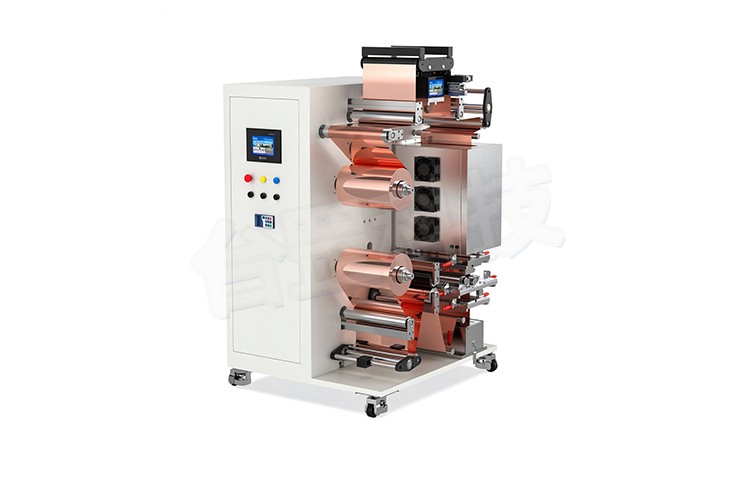
要做好双面涂布,核心是盯死三件事:以谁为基准套准对齐、热量如何不对称分配、双重卷径下的张力怎么控。
一、正反面对齐:对抗“形变”的套准战
双面涂布的“对齐”(尤其是锂电、极片类的留白对齐),难点不在于纠偏探头准不准,而在于基材在经历第一次涂布和烘干后,尺寸已经变了。
1. 纠偏基准必须咬死一端(单向对齐原则)
很多产线为了省事,第一次涂布(A面)用左边探头做边缘对齐(EPC),第二次涂布(B面)用右边探头。这在双面涂布中是灾难。基材在烘箱里受热,不仅横向会热收缩,还可能发生轻微的“跑偏定型”。两次涂布如果基准不同,正反面的留白必然错位,模切时直接报废。原则是:无论A面还是B面,必须用同一侧的物理边缘作为基准线。
2. 克服热收缩的相位补偿
基材在第一面烘干后,通常会变薄、变窄。到第二面涂布时,如果想保证正反面的留白完全重合,第二面的涂布起始信号(相位)不能和第一面一样。由于基材拉伸或收缩,B面的留白长度在物理走带上已经被拉长或缩短了。调法:在PLC里,B面的打点触发信号通常需要增加一个“拉延补偿”参数。这个参数只能通过打样实测,量出A面和B面留白中心的误差(比如偏了0.5mm),再反推给系统做微量偏移。
二、二次烘干:保护第一面的“温度跷跷板”
这是双面涂布容易翻车的地方。B面进烘箱时,A面已经是一层干膜了。如果B面依然设定和A面一样的高温,A面轻则老化变脆,重则软化导致粘辊。
1. 烘箱温度必须“梯次降级”
B面的烘干温度设定,绝对不能照搬A面。通常,B面主干燥区的温度要比A面低10℃~20℃。因为此时湿膜只在B面,热量需要穿透基材去干燥B面,如果温度太高,基材背面(A面)局部受热过度,涂层附着力会严重下降,甚至出现粉化脱落。
2. 严防“粘辊”与“划伤”(过辊玄机)
烘箱里的过辊(导辊),千万别随便让A面直接贴着热辊走。如果A面涂层没有彻底交联干透,在受热状态下压在导辊上,会留下不可逆的压痕或粘料。
调法:如果是接触式过辊,尽量让未涂布的空白面/极耳区接触导辊;如果涂布区必须接触导辊,导辊表面必须做防粘涂层(如特氟龙),且烘箱张力要比单面涂布调得更小。有条件的话,B面烘干好采用悬浮风托(气浮)结构,全程不碰辊。
3. 热量与风量的匹配
由于要保护A面,B面烘干的主策略应改为“中温、大风量”。用风速强行打破表面饱和蒸汽膜带走溶剂,而不是用高温去硬烤。
三、收放卷顺序:把控双重卷径的“层间应力”
双面涂布有两种物理实现方式:一次性双面同时涂(极少),以及两次走带(A面收卷,换卷后反向上机涂B面)。后者考验张力控制。
1. “重放卷”的张力衰减
当带着A面涂层的卷作为“基材”重新放卷时,它的刚性变强了。放卷张力如果还按纯基材算,A面的涂层会被勒出横纹。更致命的是,由于表面有涂层,卷材层间的摩擦系数变了,极易出现“滑卷”(外层往里缩)。
调法:重放卷的初始张力必须比单面放卷小,且锥度衰减要更灵敏。两端收放卷轴必须保持绝对的平行,否则收卷端面会像歪掉的扑克牌。
2. 后收卷的“外紧内松”
双面涂完之后,整卷的厚度几乎是基材的两倍,且可能有双面涂布量不均的问题(比如A面重、B面轻)。此时收卷,绝不能死拉硬拽。必须开启收卷锥度递减,通常是100%递减到70%~80%。如果恒定张力收卷,外层会把内层挤压出严重的“暴筋”(起棱)或“压花”。
3. “翻面”带来的导辊打滑
B面涂布上机时,如果A面摩擦系数极低(比如硅油类涂层),基材在经过牵引辊时极容易打滑,导致张力失控、跑偏。对策:在关键的牵引段,优先使用表面带有特殊纹理的防滑辊(如包胶辊),或者增加压辊贴合,确保两边摩擦系数一致。
 联系方式 :
 邮箱 :
邮箱 :8499478@qq.com
 地址 :
广东省东莞市石排镇下沙东风一路4号
台罡科技始终专注于精密涂布机以及自动化设备研发与制造,主要有逗号刮刀涂布机、挤压狭缝涂布机、微凹涂布机、平板式实验涂布机等,涵盖桌面、小试、中试、量产机型,产品广泛应用于新能源、医疗、新材料、光电材料、电子薄膜、印刷包装等众多行业
Copyright © 2024 东莞市台罡科技有限公司 . 粤ICP备2024304045号 .