涂布机基材跑偏怎么调?放卷、涂布、烘箱、收卷分段排查
涂布机基材跑偏,表面看是“边没对齐”,本质上是“整条线的横向受力失衡”和“机械基准线歪了”。 很多操作工一遇到跑偏,第一反应就是去猛调纠偏传感器的灵敏度和增益,结果往往是“按下了葫芦浮起瓢”,端面反而被纠偏电机扯得像锯齿一样。真正专业的排查逻辑,是沿着基材的行走路线——从放卷的源头,到涂布的核心,穿过烘箱的暗流,后看收卷的末端,分段揪出那个破坏受力平衡的“内鬼”。
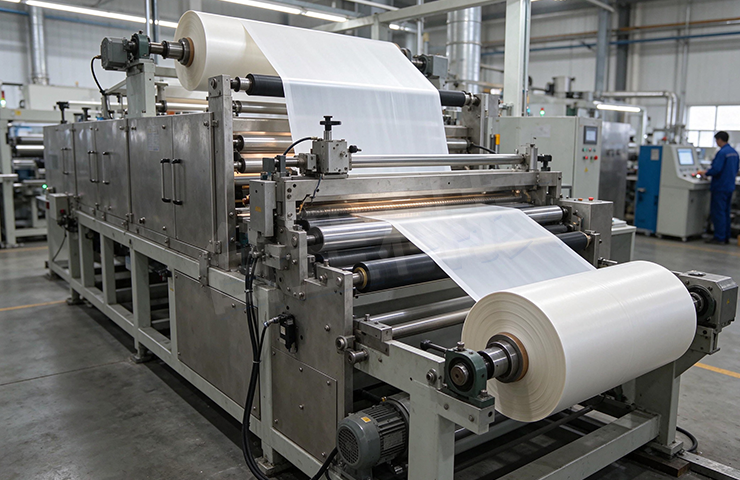
一、放卷段:警惕“塔形卷”与张力“硬拉扯”
放卷是整条线的源头,源头不稳,下游全乱。
1. 先盯来料:是不是“塔形卷”或“荷叶边”惹的祸?
如果一卷料放出来,基材本身就呈现明显的左右位移(俗称蛇形走位),首先排查来料。放卷前看一眼卷材端面,如果是“塔形卷”(一侧高一侧低),或者边缘有严重的波浪形“荷叶边”,基材在放卷退绕时张力天然就不均,进机器就会往一侧挤。这种情况,涂布机的纠偏是无能为力的,得上游分切工序去解决。
2. 再查张力:别用“硬拉扯”掩盖问题
放卷张力设置过大,基材被强行拉紧绷直,一进机器稍微有点余量就会瞬间蛇形摆动。放卷段的张力一定要设置锥度衰减,随着卷径变小,张力不能死板地保持恒定。同时检查放卷轴的水平度——如果放卷轴本身一头高一头低,基材退绕时就会像走斜坡一样往低的一侧滑,这叫“重力跑偏”,必须重新校准放卷轴的水平(打百分表,误差控制在0.05mm内)。
二、涂布段:揪出“八字形”导辊与包角陷阱
涂布段是基材受力复杂的区域,也是跑偏的重灾区。
1. 百分表打平行度:导辊“走楼梯”是元凶
基材在涂布段要绕过好几根导辊、背辊或涂布辊。只要有两根相邻的导辊不平行(哪怕只差1~2丝,也就是0.01~0.02mm),基材走起来就会像“走楼梯”一样,一步步往一侧偏移。用百分表贴着导辊打横向平行度,这是排查跑偏枯燥但也致命的一步。
2. 包角不够,摩擦力锁不住基材
基材绕过导辊的弧度叫“包角”。如果包角太小(通常要求至少在120°以上),基材和导辊之间的摩擦力不足以“抓牢”基材,基材在横向受力稍有偏差时就会直接横向滑移。如果在某根特定的辊子后突然跑偏,检查一下是不是为了穿带方便,少绕了一根辊子,导致包角过小。
3. 涂布机构的局部受力不均
如果是刮刀涂布或狭缝涂布,检查涂布间隙是否左右不一。一侧间隙小,剪切阻力大,基材这一侧的张力瞬间升高,基材就会被硬生生拉向间隙小的一侧。
三、烘箱段:温度场、风场与热收缩的暗战
很多跑偏在涂布段没事,一进烘箱就歪了。烘箱里的跑偏,往往是“隐形”的。
1. 横向温差:热收缩不均匀
如果烘箱左侧温度比右侧高出好几度(比如左边120度,右边只有110度),基材左侧的受热收缩程度远大于右侧。基材在前进的同时,左侧疯狂收缩,必然拉着整幅基材向左跑偏。用红外测温仪扫一下烘箱出口基材的横向温度,温差超过±2℃就要排查加热元件或风道了。
2. 风速不均:被“吹”偏的基材
悬浮烘箱或带风嘴的烘箱,如果底部的风压过大且不均匀,基材在风里会像旗子一样“飘”。如果上方排风或进风左右不平衡,基材就会在气流的托举下发生横向位移。
3. 导辊阻力:轴承卡死的连带反应
烘箱内的高温导辊,轴承润滑容易失效。如果某一侧的轴承转动阻力变大(快卡死了),基材在这一侧的张力就会飙升,导致基材向阻力大的一侧跑偏。摸一下烘箱内导辊两端的温度,或者停机拨动一下,看是否顺滑。
四、收卷段:压辊“八字”与探头“远视眼”
收卷是终端,收卷不齐往往是因为前段积累的误差在这里集中爆发。
1. 压辊水平与压力均匀
收卷压辊如果左右气缸压力不一致,或者压辊与收卷轴的平行度不够,基材在层层叠加时就会像卷心菜一样往一侧歪。用塞尺测一下压辊与收卷轴的间隙,左右一致才能把卷收平。
2. 纠偏传感器的“响应迟滞”
很多人发现跑偏,就把纠偏探头放在收卷前后一个辊子上。这就好比“快撞墙了才踩刹车”。探头离执行机构(纠偏导辊)太远,等探头检测到边缘偏移时,这半米基材已经卷进去了,纠偏来不及反应,端面就会像狗啃的一样。探头必须尽量靠近纠偏导辊,把响应死区降到低。
五、为什么你调了纠偏,跑偏反而更严重?
基线上的“零位”没找对。 纠偏系统默认基材的物理中心线是基准(LPC)或边缘是基准(EPC)。如果一开始穿带的时候,整条线各个导辊的中心点没对齐,基材就是歪着走的,这时候你开启了纠偏,纠偏电机会拼命往设定值拉。但整机的机械走带线其实是斜的,结果纠偏电机一直在和整机的物理惯性“打架”,不仅费电机,基材边缘还会因为反复高频拉扯而起皱或断带。先停机,把纠偏切到手动,靠机械调节把基材在整条线上走直了,再开纠偏。
关键词:非晶硅钢涂布机
 联系方式 :
 邮箱 :
邮箱 :8499478@qq.com
 地址 :
广东省东莞市石排镇下沙东风一路4号
台罡科技始终专注于精密涂布机以及自动化设备研发与制造,主要有逗号刮刀涂布机、挤压狭缝涂布机、微凹涂布机、平板式实验涂布机等,涵盖桌面、小试、中试、量产机型,产品广泛应用于新能源、医疗、新材料、光电材料、电子薄膜、印刷包装等众多行业
Copyright © 2024 东莞市台罡科技有限公司 . 粤ICP备2024304045号 .