涂布机模头怎么清洗?狭缝模头拆洗步骤和注意事项
狭缝模头清洗的核心原则是:拆洗按序、清洗分级、工具用软、装配对角。 禁用金属硬物刮擦唇口,清洗液必须与浆料体系和模头材质兼容,装配时按对角线顺序分次紧固螺栓,并复测唇口间隙。90%的“莫名条纹”来自模头残留污染,80%的堵孔问题源于清洁不到位,超过60%的良率波动与清洁流程不规范直接相关。模头清洗不是简单的“洗干净”,而是一套有固定顺序和明确禁忌的操作规范。
一、先分清:在线冲洗和离线拆洗
模头清洗不是只有“拆下来洗”一种方式。按清洗深度,分为两个层级:
| 清洗方式 | 适用场景 | 核心动作 | 耗时 |
|---|---|---|---|
| 在线冲洗 | 日常换料、短时停机、配方切换 | 从进料口注入溶剂,冲洗流道后吹干,不拆模头 | 几分钟到十几分钟 |
| 离线拆洗 | 浆料干固、堵孔、唇口积料、定期保养 | 拆卸模头,浸泡、刷洗流道和狭缝,重新装配 | 数小时 |
日常生产中以在线冲洗为主,离线拆洗按周期或异常触发。如果只是换配方,在线分级冲洗通常足够;一旦出现涂布条纹、局部漏涂或流量异常,就需要拆洗排查。可在线清洁的模头设计,正是为了避免频繁拆解带来的精度损耗和时间浪费。
二、清洗液怎么选:兼容性是第一道红线
选错清洗液,轻则洗不干净,重则腐蚀流道或损伤唇口。
核心判断依据是浆料体系和模头材质。 清洗液必须能溶解该浆料的残留物,同时不与模头金属(常见为SUS630、316L不锈钢)和密封件发生反应。狭缝涂布模头常用的清洗溶剂包括丙酮、丙二醇单甲醚乙酸酯(PGMEA)、N,N-二甲基乙酰胺等有机溶剂。部分清洗剂配方以丙二醇单甲醚为主体,复配丙二醇单甲醚乙酸酯和乙基(3-乙氧基)丙酸酯,兼顾溶解能力和挥发速率。
更稳妥的做法是分级清洗,而不是一步用强溶剂。 推荐的清洗液切换流程为:同体系溶剂初级冲洗 → 中间溶剂过渡 → 强溶解能力溶剂深度清洗 → 纯溶剂漂洗,逐级递进,避免不同溶剂混合后产生沉淀或对模头造成应激腐蚀。
需要确认的兼容性项:清洗液对模头不锈钢的腐蚀性、对密封圈(O型圈、垫片)的溶胀性、以及与残留浆料混合后是否会产生凝胶或颗粒。如果不确定,先在模头非关键部位做小面积浸泡测试。
三、拆卸步骤:先泄压排料,按对角线松螺栓
拆卸是拆洗中容易出问题的环节。操作不当,模头可能变形,唇口可能磕伤。
第一步:断电泄压,排空浆料。 拆卸前先断电,确认模头已完全泄压。将模头内部和供料管路中的残留浆料排空,可以用供料系统将浆料推回容器,或用溶剂将模头内的浆料置换出来,避免拆卸时浆料滴落污染设备和唇口。
第二步:拆卸供料管路。 小心拆下连接模头与供料泵的软管或接头,管路拆下后两端用无尘布包住,防止灰尘进入。
第三步:按对角线顺序松开固定螺栓。 这是拆卸阶段关键的一步。不要一次性拧下一颗螺栓,应先将所有螺栓松动一圈,再逐步完全卸下,按对角线顺序交替进行,防止模头因受力不均而变形。
第四步:双手托取模头。 所有螺栓卸下后,用双手平稳托住模头两端轻轻取下,唇口不得碰撞任何硬物。取下的模头放置在专用支架或无尘布上,唇口朝上,避免接触台面。
四、清洗步骤:软工具、短浸泡、分级洗
第一,把握清洗时机。 涂布结束后10分钟内必须开始清洗,防止浆料干结结晶。一旦残留物完全干固,清洗难度成倍上升,也更容易诱发“用硬物刮”的危险操作。
第二,浸泡软化。 将模头部件浸入选定的清洗液中,浸泡时间通常为15~30分钟,让溶剂充分溶解残留浆料。如果干固严重,可适当延长,但不建议长时间浸泡,以免密封件溶胀。
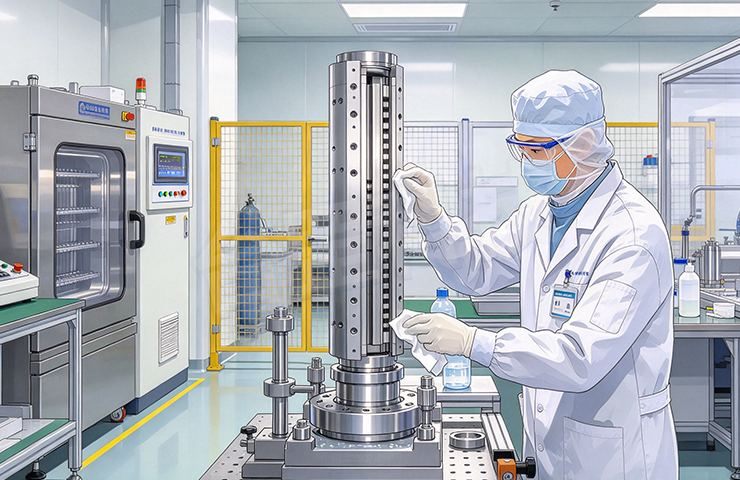
第三,刷洗流道和狭缝。 使用无尘软毛刷轻轻刷洗模头内部流道和唇口,狭缝处可以用软质铜片或专用软质薄片清理残留物。严禁使用金属刀片、硬质刮刀或任何刚性工具——唇口一旦被划出缺口或毛刺,涂布时就会出现固定位置的连续划痕,修复需要专业研磨抛光。
第四,冲洗与吹干。 刷洗后用干净溶剂冲洗,后用压缩空气吹干流道和狭缝,确保无溶剂残留和杂质。
关于超声波清洗:仅用于浸泡和软刷仍无法清除的重度堵塞。超声波频率通常为40KHz,时间15~30分钟,功率需从低到高逐步调整,避免对模头造成不必要的振动损伤。唇口精密面不建议直接承受高强度超声。
五、装配步骤:对角紧固,分2~3次达到扭矩
装配是决定模头能否恢复原精度的后一道关口,螺栓紧固顺序和扭矩控制比清洗本身更容易被忽视。
第一步:清洁安装面。 确保安装座和模头背面清洁无异物,将模头平稳放回,确认与安装座完全贴合。
第二步:手拧预紧。 按对角线顺序,先用手将所有螺栓拧到刚刚接触的程度,不要在这一步拧紧。
第三步:按扭矩分次紧固。 使用扭矩扳手,按设备说明书规定的扭矩值,分2~3次逐步均匀拧紧,顺序依然是对角线交替进行。紧固扭矩不是“越紧越好”——模头采用双排紧固螺栓结构时,紧固螺栓的扭力会直接影响唇口间隙和流量,扭矩不均会直接导致横向涂层厚度偏差。每次紧固后检查模头与安装座的贴合状态,确认无偏斜。
第四步:复测唇口间隙。 安装完成后,用塞尺重新测量模头唇口与涂布辊(或平台)之间的间隙,从一端到另一端逐点测量,确保全幅均匀一致,符合工艺要求。这一步直接决定后续涂布的横向均匀性,不能省略。
六、常见损伤与禁忌对照
| 风险操作 | 后果 | 正确做法 |
|---|---|---|
| 用金属刀片刮唇口干料 | 唇口产生缺口、毛刺,涂布出现固定位置连续划痕 | 先浸泡软化,用软质铜片或软毛刷 |
| 一次性拧下一颗螺栓 | 模头受力不均变形,间隙精度丧失 | 对角线顺序,逐步松动 |
| 螺栓凭手感拧紧,不用扭矩扳手 | 唇口间隙不均,横向厚度偏差 | 按说明书扭矩,分2~3次对角紧固 |
| 清洗液不兼容,混用后产生沉淀 | 流道堵塞或腐蚀 | 分级清洗,先做兼容性测试 |
| 模头取下后唇口朝下放置 | 唇口磕碰损伤 | 专用支架,唇口朝上 |
| 密封圈未检查直接复装 | 渗浆、漏浆,涂布中断 | 检查O型圈和垫片,老化即更换,安装前涂指定润滑脂 |
七、清洗后怎么验证“真的洗干净了”
没有检测,就没有清洁。建议至少做三项验证:
白布擦拭测试:用无尘白布擦拭流道和唇口,观察是否有残留颜色或颗粒;
溶剂流出透明度:冲洗溶剂从出口流出时应清澈透明,无浑浊或颗粒;
流量一致性:清洗前后在相同供料压力下对比流量,偏差明显说明流道仍有残留或装配间隙异常。
对高精度应用,可用100~500倍显微镜检查唇口和狭缝内壁是否有残留物或划伤。
FAQ
Q:狭缝模头多久拆洗一次?
没有固定周期。日常换料做在线冲洗,出现涂布条纹、局部漏涂、流量异常或定期保养时才离线拆洗。浆料易结晶或停机时间较长的,拆洗频率相应提高。
Q:模头唇口已经有轻微划伤,还能继续用吗?
轻微毛刺或划痕可以通过专业研磨抛光修复,但不建议自行用砂纸或研磨膏处理,操作不当会扩大损伤面。唇口损伤未修复前继续涂布,会持续产生固定位置的纵向划痕。
Q:清洗液可以混用吗?
不建议随意混用。不同溶剂混合可能产生沉淀或降低溶解能力。应按“同体系→过渡→强溶解→漂洗”的顺序逐级切换,换液前尽量排空上一级溶剂。
Q:螺栓扭矩从哪里查?
以设备说明书或模头厂家提供的装配规范为准。不同规格模头的推荐扭矩不同,不可套用通用值。扭矩扳手需定期校准。
Q:超声波清洗会损伤模头吗?
控制好功率和时间通常不会。但唇口是精密面,超声波功率过高或时间过长可能造成振动损伤。建议从低功率短时间开始,仅用于浸泡和软刷无法解决的重度堵塞。
关键词:东莞市台罡科技有限公司
总结
狭缝模头拆洗的顺序是:泄压排料 → 对角松螺栓 → 双手取模 → 分级浸泡软刷 → 吹干 → 对角分次扭矩紧固 → 塞尺复测间隙。三条底线不能破:清洗液必须兼容,工具必须是软质,装配必须对角加扭矩扳手。模头是涂布机精密的部件之一,清洗和装配的规范性,直接决定它能不能在拆洗后恢复原有精度。如果操作人员对拆装不熟悉,建议在厂家工程师指导下完成首次拆洗,并形成书面的标准作业程序。
 联系方式 :
 邮箱 :
邮箱 :8499478@qq.com
 地址 :
广东省东莞市石排镇下沙东风一路4号
台罡科技始终专注于精密涂布机以及自动化设备研发与制造,主要有逗号刮刀涂布机、挤压狭缝涂布机、微凹涂布机、平板式实验涂布机等,涵盖桌面、小试、中试、量产机型,产品广泛应用于新能源、医疗、新材料、光电材料、电子薄膜、印刷包装等众多行业
Copyright © 2024 东莞市台罡科技有限公司 . 粤ICP备2024304045号 .