氧化铝涂布机怎么选?避开磨损、微泡与微张力陷阱的实战指南
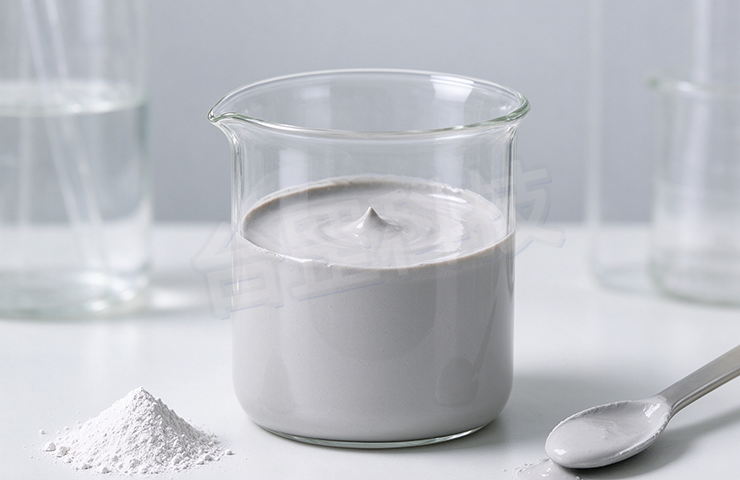
选氧化铝涂布机,如果只盯着设备标称的高车速和幅宽,大概率会交昂贵的学费。 氧化铝浆料本质上是“超细硬质磨粒”悬浮液,它的物理特性决定了:普通涂布机上的常规配置,在这套体系里会加速报废。从实战角度看,搞定氧化铝涂布,核心是在设备上筑起四道防线:抗磨的硬碰硬、真空的逼气泡、微张力的软着陆,以及低温快干的防热缩。
一、直面氧化铝的“砂纸效应”:别让普通刮刀毁掉良率
氧化铝(Al₂O₃)粉体的莫氏硬度极高,在涂布槽和辊隙之间,它就像一张极细的砂纸,持续摩擦着接触部件。
很多刚接触陶瓷隔膜涂布的厂家,习惯性沿用普通不锈钢刮刀。结果往往是用了一两周,涂布湿厚就开始缓慢增加,纵向出现莫名其妙的细纹。拆下刀片用放大镜一看,原本锋利的刃口已经变成了圆弧形(刀口圆角化),剪切力大打折扣。
怎么破?必须从材质源头硬碰硬。 在氧化铝工况下,硬质合金刮刀或者陶瓷涂层(氧化锆/氧化铝涂层)是标配。陶瓷刮刀虽然初期贵,但它的寿命能顶普通金属刀的5~8倍。更重要的是,它能维持长时间的刃口锐度,不会因为刀口磨损缓慢漂移而导致涂层厚度失控。狭缝模头的唇口也是一样,建议直接上碳化钨或陶瓷耐磨处理,避免浆料把模头“啃”出缺口。
二、破局微米级针孔:静置脱泡是伪命题
涂层表面那些密密麻麻、0.1~2mm的透底针孔,90%以上是浆料微泡惹的祸。
氧化铝极细,比表面积大,在搅拌分散时会卷入海量空气。水性陶瓷浆料的粘度通常在1500~4000 mPa·s,在这个粘度下,几微米的小气泡想靠重力自己浮上来,得等上好几个小时。所以,很多老工艺为了防止粘结剂沉降,根本不敢久置,只能硬着头皮上机涂。
设备端必须配齐真空搅拌脱泡系统。 注意,脱泡工序千万别放在加粘结剂(比如SBR)之前。粘结剂一加,浆料粘度爬升,气泡就彻底被锁死在里面了,正确的做法是“加完胶混匀,最后进真空罐抽气”。另外,少用硅系消泡剂,过量添加虽然能把泡压下去,但留下的缩孔会直接毁掉隔膜的孔隙率和透气度。
三、超薄膜里的“微张力”芭蕾:别把基材拉变形
氧化铝涂层干膜通常只有1~3μm,基材常常是8~30μm的PE或PP隔膜。这种基材热收缩极敏感,弹性模量又低,本质上跟“软脚虾”差不多。
在常规薄膜涂布中,张力大点还能靠设备强行拉平;但在超薄隔膜上,张力稍微大个几牛顿,基材就拉伸变形了,等涂完一放松,立刻回弹起皱,厚度CV直接恶化。更别提烘干阶段,如果温度超过140℃,隔膜瞬间热收缩,涂层直接龟裂。
这里对设备的要求是“全悬浮”与“多段闭环”。 烘箱最好是气浮式悬浮烘箱,靠热风把膜托起来走,全程不碰导辊,杜绝划伤;张力系统必须分段独立控制,把张力压低到极致。烘干策略得采用“多温区梯度升温”,前半段低温慢烘,后半段稳固定型,坚决不能一上来就高温猛烤。
四、横向厚度的“微米级”拉锯战
隔膜宽幅动辄1米以上,想在这个跨度里把1~3μm的涂层做到极度均匀,考验的是涂布头的基本功。
如果做中试,微凹版涂布机够用,走的是低涂布量路线。但真要上量产,狭缝挤出涂布(Slot Die)才是主场。狭缝涂布是“预计量”模式,浆料通过精密模头挤出来,只要内部流道没有死角、唇口直线度够高,横向厚度的一致性就非常能打。行业标杆设备现在能把横向厚度误差压在±1.5μm以内,面密度精度做到±1.0%以下。配合在线激光测厚仪做闭环反馈,哪里厚了自动微调模头螺丝,这才是量产稳定良率的底气。
五、验收避坑指南(给设备采购的建议)
1. 带料试机:千万别用清水或普通胶水去试机。氧化铝浆料爱沉淀、有颗粒,必须带上你自己的配方浆料去打样,看模头会不会堵塞,看刮刀磨损情况。
2. 算清耗材账:问清楚耐磨刮刀和模头唇口的价格与交期。在这种高磨损工况下,设备买得便宜,后期换耗材能把你换破产。
3. 查验在线检测:有没有配CCD视觉检测(抓破洞和漏涂)和激光测厚。靠人工去摸、去打样抽检,在微米级精度面前毫无意义。
 联系方式 :
 邮箱 :
邮箱 :8499478@qq.com
 地址 :
广东省东莞市石排镇下沙东风一路4号
台罡科技始终专注于精密涂布机以及自动化设备研发与制造,主要有逗号刮刀涂布机、挤压狭缝涂布机、微凹涂布机、平板式实验涂布机等,涵盖桌面、小试、中试、量产机型,产品广泛应用于新能源、医疗、新材料、光电材料、电子薄膜、印刷包装等众多行业
Copyright © 2024 东莞市台罡科技有限公司 . 粤ICP备2024304045号 .